

Durante mucho tiempo, la empresa ha adoptado un proceso de estampación en frío horizontal de una sola estación para sus piezas brutas de rodillos cónicos, que se caracteriza por su alta eficiencia y automatización. Sin embargo, debido al hecho de que el metal sólo pasa por un proceso de recalcado y conformado, el material sufre una rápida deformación, lo que resulta en una baja vida útil de los troqueles. Esto requiere una consideración completa de la vida útil de los troqueles al diseñarlos.
El rodillo se forma recalcando en una máquina recalcadora automática de un solo clic, lo que requiere cinco pasos: alimentación, corte, entrada al troquel, formación y salida del troquel. Entre las herramientas utilizadas para todo el conjunto de rodillos cónicos de estampación en frío, la matriz es la principal que afecta la calidad del estampado. El troquel es una parte estacionaria en el proceso de estampar la pieza en bruto para darle una forma. Durante el proceso de estampado, tiene que soportar mucha presión y es propenso a desgastarse, hundirse o agrietarse. Para mejorar la vida útil de las matrices, reducir los costos de herramientas y mejorar la eficiencia económica, la estructura de la cavidad cóncava de las matrices de rodillos cónicos adopta una estructura combinada.
La estructura modular de seis carrocerías que las empresas investigaron y promovieron en las décadas de 1980 y 1990 constaba principalmente de seis partes (Figura 1). Esta estructura de cavidad modelo combinada tiene las siguientes características: (1) El manguito de transición 2 y el manguito de trabajo 3 se combinan con un cono inverso, y el manguito exterior 1 y el manguito de transición 2 también se combinan con un cono inverso, lo que da como resultado un gran ajuste de interferencia y generando un gran preesfuerzo. Esta tensión previa puede compensar parte de la fuerza del impacto durante el estampado, mejorando así la capacidad de carga de los troqueles y evitando que el manguito de trabajo se agriete. (2) Teniendo en cuenta la deformación del material y la fricción excesiva en la conexión entre el chaflán y la superficie cónica de la cavidad cóncava del modelo, que pueden conducir fácilmente a la concentración de tensiones, la superficie de separación se selecciona en la conexión entre el chaflán y la superficie cónica. La estructura de esta cavidad cóncava de los troqueles básicamente garantiza la vida útil de los troqueles.

Figura 2: Excentricidad causada por errores de montaje
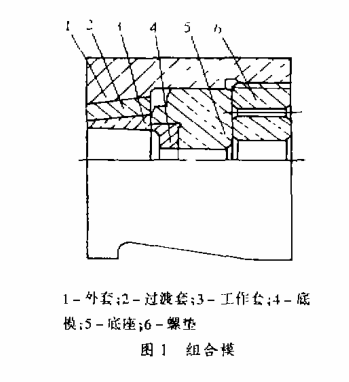
1-Abrigo; 2- Sobreajuste; 3- Conjunto de trabajo; 4- El fondo muere; 5- Base; 6-Almohadilla de tornillo
Figura 1 Modelo combinado
Con la creciente demanda de calidad de estampado de rodillos, un problema se ha vuelto más prominente en la producción, es decir, al ensamblar las matrices combinadas de seis cuerpos, debido a la estructura incompleta de las matrices originales, la guía de ensamblaje entre la base 5 y la manga exterior 1 no es muy bueno, lo que resulta en errores de ensamblaje al ensamblar el manguito de trabajo 3 y los troqueles inferiores 4. Después de apretar la almohadilla del tornillo 6, a menudo hace que el centro de los troqueles inferiores se desvíe del centro del manguito de trabajo (Figura 2 ). La forma del rodillo después del estampado se caracteriza por una pequeña desviación del chaflán de la cabeza y un gran desplazamiento. El desplazamiento medido del cabezal pequeño suele superar los 250 μm, lo que a menudo conduce al desguace de rodillos con altas exigencias de producto. Después de un resumen y análisis prácticos, se ha mejorado la estructura de matrices compuestas de seis cuerpos. La combinación de troqueles mejorada se muestra en la Figura 3, que extiende el manguito de transición 2 a lo largo de la superficie cónica, y el manguito de trabajo 3 y los troqueles inferiores 4 forman un manguito de trabajo para el montaje secundario dentro del manguito de transición. Luego, el manguito exterior 1 y el manguito de transición 2 se ensamblan por segunda vez usando una máquina prensadora y se aprietan las almohadillas roscadas para garantizar la calidad del ensamblaje.

Abrigo; 2- Ajuste excesivo; 3- Trabaja en los troqueles superiores; 4- Troqueles inferiores del conjunto de trabajo; 5-Almohadilla intermedia; 6-Almohadilla de tornillo
Figura 3 Modelo compuesto mejorado
La práctica ha demostrado que las matrices combinadas mejoradas eliminan la excentricidad entre el manguito de trabajo y las matrices inferiores causada por el ensamblaje, evitan pequeñas desviaciones del chaflán del cabezal, garantizan la calidad de los rodillos, mejoran la productividad laboral y logran buenos beneficios económicos.
2024 1 de septiembreSemana Recomendación de producto WBM:
Cortador:
WBM produce matrices de rodillos cónicos con alta eficiencia y automatización. Los rodillos se forman en una única prensa automática de cabezal en frío y se alimentan, cortan y perforan en la matriz en cinco pasos.
Podemos producir troqueles de rodillos cónicos de diferentes tipos y tamaños con garantía de calidad, que incluyen: punzón combinado, manguito exterior, hoja, punzón combinado, cilindro de alimentación, troqueles combinados, manguito de doble capa, inserto.
